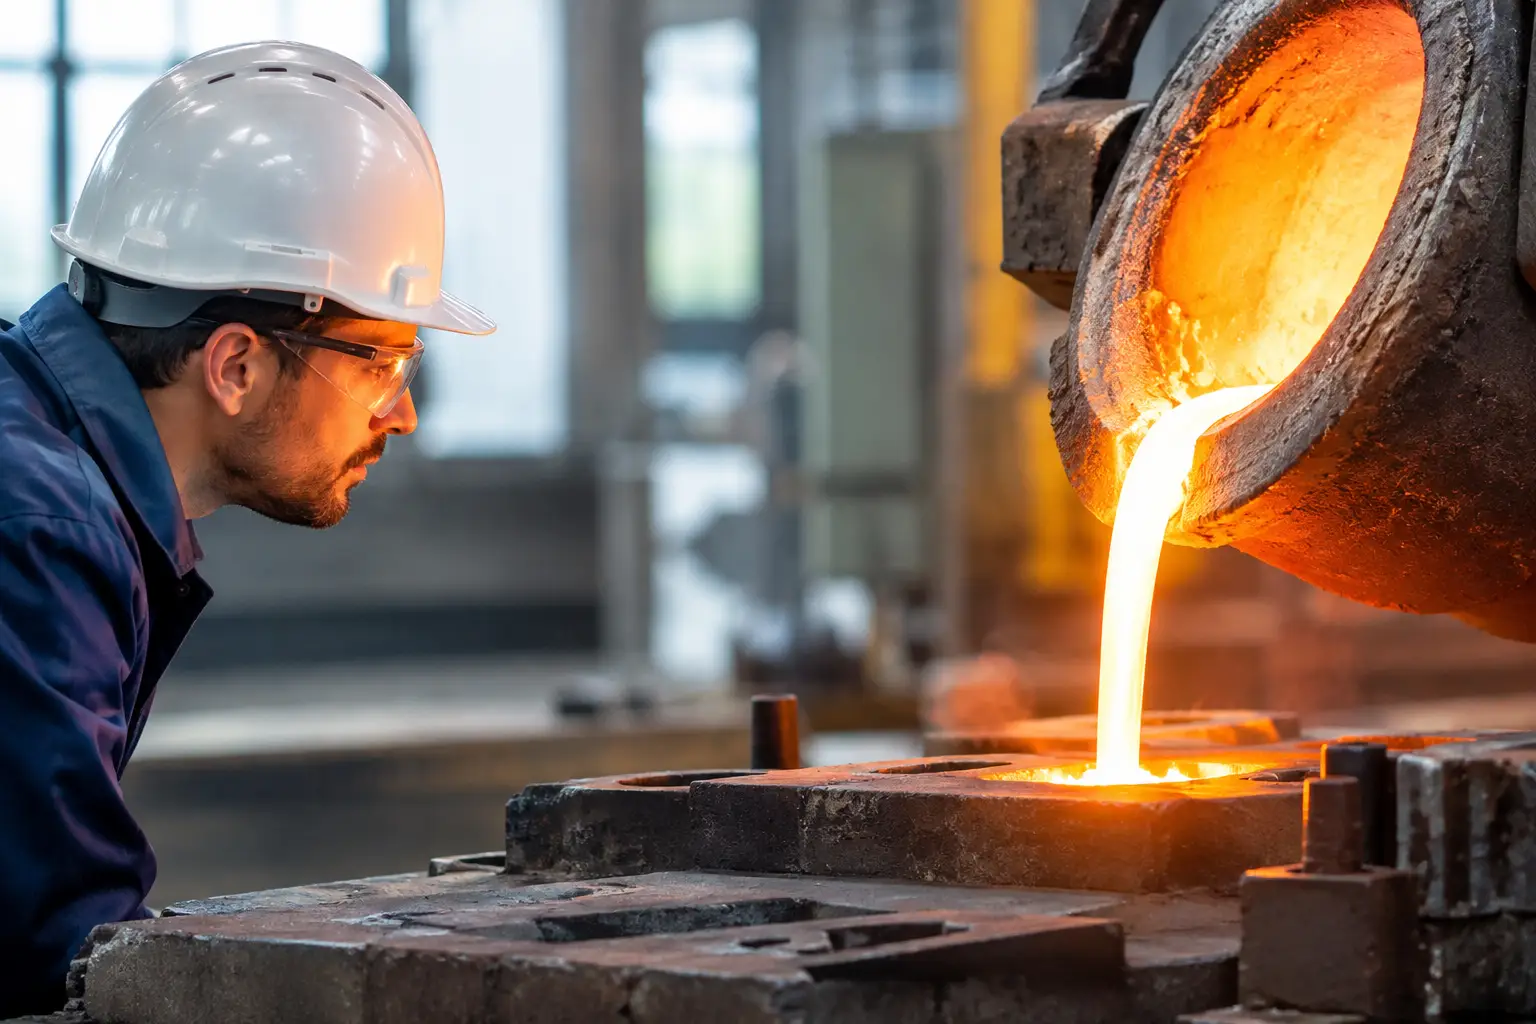
Une oreille qui s’affine, une plaque qui gondole, une cavité invisible au cœur d’un bronze ou un assemblage qui ne rejoint plus son point d’ancrage : le retrait n’est jamais un détail lorsqu’une œuvre est destinée à traverser les années. Savoir comment éviter le retrait métallique ne consiste pas à nier un phénomène physique inévitable. Il s’agit plutôt de le prévoir, de le diriger et de l’intégrer à chaque décision, depuis le modèle original jusqu’à la ciselure finale.
En fonderie d’art, le métal se contracte en refroidissant. La cire, le moule céramique et l’alliage suivent chacun leurs propres variations dimensionnelles. La qualité d’une coulée repose donc sur une chaîne de gestes précis où la compréhension de l’œuvre compte autant que la maîtrise des températures. Une sculpture ne se réduit pas à son volume : elle porte une texture, une intention, des proportions et parfois une présence monumentale qu’aucun retrait mal anticipé ne doit altérer.
Comprendre le retrait métallique avant de le combattre
Le retrait apparaît à deux moments distincts. À l’état liquide, le métal perd du volume pendant sa solidification. S’il n’est plus alimenté par une réserve de métal liquide, des retassures ou porosités peuvent se former dans les zones épaisses. Puis, une fois solide, il continue de se contracter en descendant vers la température ambiante. Cette seconde phase influence les dimensions générales de la pièce, ses tensions internes et son comportement dans le moule.
Le bronze et l’aluminium ne réagissent pas de manière identique. L’alliage choisi, l’épaisseur des parois, la géométrie de l’œuvre et le mode de refroidissement changent l’ampleur du phénomène. Une petite médaille aux reliefs fins ne présente pas les mêmes défis qu’un monument constitué de volumes massifs, de bras élancés et de grandes surfaces planes.
Il faut également distinguer le retrait prévisible du défaut de retrait. Un retrait dimensionnel calculé peut être compensé dès la conception du modèle ou de la cire. Une retassure interne, en revanche, fragilise la pièce et peut ne devenir visible qu’au sablage, à l’usinage ou des années plus tard. C’est pourquoi la prévention ne dépend jamais d’un seul réglage de four.
Comment éviter le retrait métallique dès la conception
La première réponse se trouve souvent dans la forme même de l’œuvre. Les changements brusques d’épaisseur sont particulièrement sensibles : une masse pleine reliée à une section mince se solidifie de façon inégale. La partie fine fige rapidement, tandis que la zone massive demeure liquide plus longtemps et peut manquer d’alimentation au moment où elle se contracte.
Lorsque le langage sculptural le permet, il est préférable de favoriser des épaisseurs relativement régulières et des transitions douces entre les volumes. Cette adaptation ne doit pas appauvrir le geste de l’artiste. Elle demande au contraire un dialogue attentif entre le créateur et le fondeur afin de préserver le mouvement, le grain et l’équilibre du modèle original tout en préparant l’œuvre à devenir métal.
Pour les pièces de grande dimension, la division en sections est souvent la solution la plus juste. Elle facilite le moulage, la manutention et la coulée, mais surtout elle permet de maîtriser chaque volume. Les sections sont ensuite assemblées par soudure, reprises en ciselure et patinées de manière à restituer la continuité de la surface. Bien pensée, cette construction ne trahit pas la sculpture : elle lui donne les moyens de durer.
Prévoir la dimension finale, pas seulement le modèle
Un original en terre, en bois ou en plâtre ne peut pas toujours être reproduit à l’identique à l’échelle du millimètre. Dès que le projet comporte des éléments architecturaux, des pièces d’ancrage, une base existante ou des composants qui doivent s’ajuster entre eux, les tolérances doivent être établies avant le moulage.
La compensation du retrait s’applique selon le matériau et l’échelle du projet. Une œuvre agrandie exige des calculs différents d’une réduction ou d’une série de trophées. Dans certains cas, les dimensions de la cire sont volontairement ajustées. Dans d’autres, les zones d’assemblage et les systèmes de fixation sont conçus pour absorber les variations sans compromettre l’alignement final. La prévision est plus sûre qu’une correction tardive sur le métal.
L’alimentation : la réserve qui protège la coulée
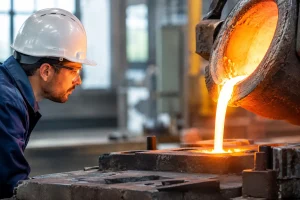
Pour prévenir les retassures, le métal doit pouvoir alimenter la pièce pendant sa solidification. C’est la fonction des jets, des masselottes et des canaux intégrés au montage de cire. Ces éléments ne sont pas de simples conduits. Ils organisent le parcours du métal, l’évacuation de l’air et le maintien d’une réserve liquide aux endroits qui en auront besoin en dernier.
Une masselotte doit solidifier après la zone qu’elle nourrit. Si elle gèle trop tôt, elle ne remplit plus son rôle. Si elle est mal située, elle peut alimenter une zone secondaire tout en laissant un volume critique se vider. L’expérience du fondeur consiste à lire les épaisseurs, les points hauts, les intersections et les masses cachées de la sculpture afin de déterminer le système de coulée le plus approprié.
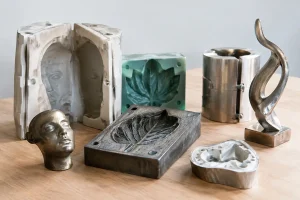
La cire perdue permet cette précision. Après le moulage de l’original, les reproductions de cire sont travaillées, corrigées et montées avec leurs canaux. Elles sont ensuite revêtues de couches successives de barbotines de céramique. L’autoclave élimine la cire, puis le moule céramique est chauffé avant de recevoir le métal. Chaque étape prépare la suivante : une alimentation bien dessinée ne suffit pas si le moule, l’alliage ou la température de coulée sont mal maîtrisés.
Maîtriser les températures sans brutaliser l’œuvre
La température du métal influence sa fluidité, sa capacité à remplir les détails et la manière dont il se solidifie. Un métal trop froid peut ne pas atteindre les extrémités fines d’une sculpture. Trop chaud, il peut accentuer certaines réactions avec le moule, favoriser des défauts de surface ou modifier les conditions de solidification. Le bon réglage dépend de l’alliage, de la masse de la coulée, de la finesse du détail et de la température du moule.
Le préchauffage du moule céramique est tout aussi déterminant. Il réduit le choc thermique à l’arrivée du métal et aide celui-ci à circuler avec régularité dans les parties délicates. Toutefois, une température élevée ne constitue pas une réponse universelle. Pour une forme très massive, elle peut prolonger excessivement la solidification. Pour un relief mince, elle peut être nécessaire afin de préserver l’intégrité des détails. La fonderie exige des décisions situées, non des recettes mécaniques.
Le refroidissement mérite la même attention. Une pièce ne doit pas être décochée ou manipulée avant que son état ne le permette. Les différences de refroidissement entre zones épaisses et zones minces peuvent créer des tensions, voire une déformation. Le temps de repos, la disposition de la pièce et les interventions de l’atelier font partie intégrante de la qualité métallurgique obtenue.
Les détails fins exigent une vigilance particulière
Les textures de peau, les traces d’outil, les inscriptions, les doigts, les plumes ou les feuillages ne sont pas accessoires. Ils portent la main de l’artiste et demandent une circulation parfaite du métal. Or, les sections les plus fines refroidissent rapidement. Elles peuvent aussi retenir des gaz ou souffrir d’un remplissage incomplet si le montage de coulée n’est pas adapté.
La solution ne consiste pas toujours à épaissir l’original. Selon le cas, le fondeur peut revoir l’orientation de la cire, ajuster les évents, modifier les canaux ou répartir différemment les arrivées de métal. Une retouche sur cire permet aussi de corriger une fragilité avant qu’elle ne devienne un problème coûteux dans l’alliage coulé.
Après le décochage, le travail se poursuit. Les jets sont retirés, les soudures sont exécutées, les surfaces sont sablées et la ciselure restitue les détails qui caractérisent l’œuvre. Cette étape ne doit jamais servir à masquer une mauvaise coulée. Elle est le prolongement légitime du métier : celui qui réunit les parties, rétablit les textures et prépare la matière à recevoir sa patine.
Prévenir les défauts par un accompagnement complet
Le risque de retrait augmente lorsque les décisions sont prises isolément : un modèle conçu sans tenir compte de l’alliage, une structure interne ajoutée trop tard, une sculpture monumentale découpée sans plan d’assemblage ou une finition choisie sans considérer l’exposition extérieure. Une approche intégrée permet de relier ces enjeux dès le départ.
Pour un projet public, la discussion doit inclure les charges, les ancrages, le socle, le transport, l’installation et les cycles de gel et de dégel. Pour une édition d’atelier, elle portera davantage sur la fidélité entre les exemplaires, l’état des moules et la constance de la patine. Dans les deux cas, une coulée réussie est celle dont les choix techniques servent durablement l’intention artistique.
Depuis 1987, la Fonderie d’Art d’Inverness accompagne cette transformation avec une même exigence : faire passer le rêve de l’artiste dans le bronze ou l’aluminium sans perdre ce qui le rend singulier. Plus de 10 000 sculptures portant son sceau témoignent de cette discipline patiente, où la science du métal répond à la sensibilité de la forme.
Éviter le retrait métallique, c’est finalement accepter que le métal ait sa mémoire et son mouvement. Lorsqu’ils sont anticipés par le moulage, la cire, le système d’alimentation, la coulée et la ciselure, ils ne diminuent pas l’œuvre : ils participent à sa naissance et à sa beauté éternelle.